Dalla corrente continua alla corrente pulsata e alternata: una panoramica completa sul controllo della corrente nel processo GTAW e sui suoi effetti sulla qualità del giunto saldato.
Introduzione
Nel processo Gas Tungsten Arc Welding (GTAW), comunemente denominato TIG, il controllo della corrente costituisce il principale strumento per governare la stabilità dell’arco, la geometria del bagno di fusione, la penetrazione, l’apporto termico e, dunque, la qualità del giunto saldato.
La corrente influenza direttamente la quantità di calore sviluppata dall’arco. Tuttavia, il risultato effettivo non dipende soltanto dal valore nominale impostato, ma anche dalla polarità, dalla forma d’onda, dalla risposta dinamica della sorgente e dalla capacità del sistema di compensare le variazioni della lunghezza d’arco.
L’evoluzione dalle sorgenti elettromagnetiche tradizionali ai moderni generatori elettronici e inverter ha reso possibile una regolazione estremamente precisa della corrente, permettendo l’impiego del GTAW nelle applicazioni più critiche e automatizzate.
Sorgenti a corrente costante
Le sorgenti di potenza impiegate nel GTAW sono generalmente classificate come sorgenti a corrente costante, indicate con la sigla CC, Constant Current.
Questa caratteristica è necessaria perché, durante la saldatura manuale, la distanza tra elettrodo di tungsteno e pezzo varia continuamente. Una variazione della lunghezza d’arco determina una variazione della tensione. La sorgente deve quindi limitare le conseguenti variazioni della corrente, mantenendo il processo sufficientemente stabile.
In una sorgente ideale a corrente costante, la corrente rimarrebbe invariata indipendentemente dalla tensione d’arco.
Nella pratica, il comportamento dipende dalla tecnologia costruttiva del generatore:
- Sorgenti a controllo magnetico;
- Sorgenti a controllo elettronico;
- Sorgenti inverter ad alta frequenza di commutazione.
Sorgenti a controllo magnetico
Le sorgenti tradizionali regolano la corrente mediante dispositivi elettromagnetici, come trasformatori con nucleo mobile, shunt magnetici, reattori saturabili o amplificatori magnetici.
La loro caratteristica volt-amperometrica è normalmente di tipo drooping, cioè cadente. All’aumentare della tensione d’arco, la corrente diminuisce progressivamente. La corrente non è quindi perfettamente costante, ma la pendenza della curva limita le variazioni causate dai movimenti della torcia.
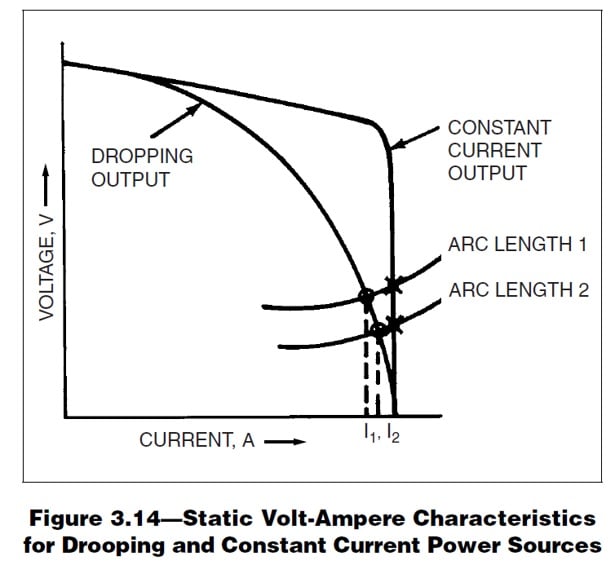
Questa caratteristica può risultare vantaggiosa nella saldatura manuale. Riducendo la lunghezza d’arco, il saldatore provoca una moderata riduzione della tensione e un corrispondente aumento della corrente. Allungando l’arco si verifica il fenomeno opposto.
Le sorgenti magnetiche sono generalmente robuste, semplici e adatte agli ambienti industriali gravosi. Presentano tuttavia alcune limitazioni:
- Precisione inferiore rispetto alle sorgenti elettroniche;
- Risposta dinamica relativamente lenta;
- Dimensioni e peso elevati;
- Ridotta possibilità di modulare la forma d’onda;
- Minore ripetibilità dei parametri effettivamente erogati.
Sorgenti a controllo elettronico
Le sorgenti elettroniche regolano la corrente mediante dispositivi a semiconduttore. I moderni generatori possono utilizzare tiristori, transistor di potenza, MOSFET o IGBT, a seconda dell’architettura della macchina.
La regolazione elettronica consente di ottenere una caratteristica prossima alla corrente costante ideale. La sorgente può mantenere il valore impostato anche in presenza di variazioni della tensione d’arco, entro i limiti operativi del generatore. I vantaggi possono essere così elencati:
- Elevata precisione della corrente;
- Risposta dinamica rapida;
- Migliore ripetibilità;
- Regolazione remota;
- Controllo delle rampe di salita e discesa;
- Generazione di corrente pulsata;
- Regolazione della frequenza e del bilanciamento in corrente alternata;
- Integrazione in impianti automatici e robotizzati.
La rapidità di risposta è particolarmente importante nelle applicazioni meccanizzate, nelle quali la corrente deve seguire fedelmente un programma prestabilito e compensare rapidamente le perturbazioni dell’arco.
Regolazione in open loop o in closed loop
Le sorgenti tradizionali possono operare secondo un principio assimilabile a un controllo in open loop. Il sistema imposta una determinata condizione di funzionamento, ma non effettua necessariamente una misurazione continua della corrente effettivamente erogata.
La corrente reale può quindi essere influenzata da:
- Tensione di alimentazione;
- Lunghezza dei cavi;
- Resistenza dei collegamenti;
- Temperatura dei componenti;
- Variazioni della lunghezza d’arco;
- Condizioni del circuito di saldatura.
Le sorgenti elettroniche adottano invece un controllo in closed loop. La corrente effettiva viene misurata continuamente attraverso un sistema di rilevazione e confrontata con il valore di riferimento.
Quando viene rilevato uno scostamento, il circuito di controllo modifica il comando dei dispositivi di potenza fino a riportare la corrente al valore richiesto. L’efficacia del sistema dipende dalla velocità di campionamento, dalla precisione della misura, dalla larghezza di banda del regolatore e dal tempo di risposta dei componenti di potenza. Si ha dunque:
- Maggiore stabilità dell’arco;
- Minore dispersione dei parametri;
- Migliore controllo dell’apporto termico;
- Elevata ripetibilità del ciclo;
- Maggiore uniformità della penetrazione.
Corrente continua a elettrodo negativo
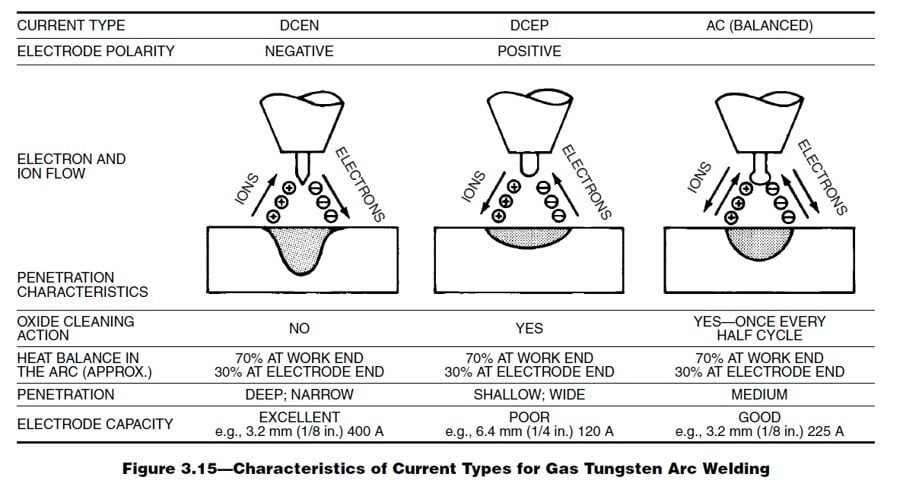
La configurazione più utilizzata nella saldatura GTAW è la Direct Current Electrode Negative, indicata come DCEN. In questa modalità l’elettrodo di tungsteno è collegato al polo negativo, mentre il pezzo è collegato al polo positivo.
Gli elettroni vengono emessi dall’elettrodo e accelerati verso il pezzo. La maggiore parte dell’energia dell’arco viene trasferita al materiale base, mentre una quota inferiore interessa l’elettrodo. Con questa tecnica si ha, in linea di principio:
- Elevata penetrazione;
- Buona efficienza termica;
- Limitato riscaldamento del tungsteno;
- Maggiore capacità di corrente dell’elettrodo;
- Arco stabile e concentrato.
La configurazione DCEN è utilizzata per la saldatura della maggior parte degli acciai al carbonio, acciai inossidabili, leghe di nichel, titanio, rame e altri materiali metallici.
La corretta scelta del diametro dell’elettrodo rimane fondamentale. Un elettrodo sottodimensionato può surriscaldarsi, deformarsi o contaminare il bagno di fusione. Un elettrodo sovradimensionato può invece produrre un arco meno concentrato e meno stabile alle basse correnti.
Corrente continua a elettrodo positivo
Nella configurazione Direct Current Electrode Positive, o DCEP, l’elettrodo è collegato al polo positivo e il pezzo al polo negativo.
La distribuzione termica viene sostanzialmente invertita rispetto al DCEN. Una quantità maggiore di calore interessa l’elettrodo, riducendo drasticamente la corrente che il tungsteno può sopportare senza danneggiarsi.
Il principale vantaggio del DCEP è l’azione di pulizia catodica esercitata sulla superficie del pezzo. Tale azione contribuisce alla disgregazione e alla rimozione degli strati di ossido presenti su materiali come alluminio e magnesio. Con questa tecnica si ha, in linea di principio:
- Forte riscaldamento dell’elettrodo;
- Necessità di utilizzare elettrodi di diametro maggiore;
- Ridotta capacità di corrente;
- Minore penetrazione;
- Maggiore tendenza alla formazione di un’estremità arrotondata.
Per questi motivi la configurazione DCEP pura è raramente utilizzato come modalità principale. Il suo effetto pulente viene normalmente sfruttato durante la semionda positiva della corrente alternata.
Avviamento e spegnimento della corrente
Il controllo della corrente non riguarda soltanto il valore utilizzato durante la saldatura. Anche le fasi di accensione e spegnimento influenzano significativamente la qualità del giunto.
La corrente può essere portata dal valore iniziale a quello di saldatura mediante una rampa crescente, denominata upslope. Questa funzione riduce il rischio di shock termico, limita l’erosione dell’elettrodo e consente una formazione più controllata del bagno di fusione.
Al termine del ciclo, la corrente può essere ridotta gradualmente mediante una rampa decrescente, denominata downslope. L’interruzione improvvisa della corrente può provocare:
- Formazione di un cratere terminale;
- Cavità da ritiro;
- Cricche a caldo;
- Riduzione locale dello spessore;
- Irregolarità della chiusura del cordone.
La programmazione della corrente finale permette di riempire progressivamente il cratere prima dell’estinzione dell’arco.
Corrente pulsata
Nella saldatura GTAW con corrente pulsata, la corrente varia periodicamente tra un valore elevato, denominato corrente di picco, e un valore inferiore, denominato corrente di base o corrente di fondo.
La corrente di picco ha la funzione di fondere il materiale base, garantire la penetrazione, formare il bagno di fusione e favorire il trasferimento termico localizzato. La corrente di base deve invece mantenere l’arco acceso limitando il calore introdotto nel giunto. Durante questa fase il bagno può raffreddarsi e solidificare parzialmente.
I principali parametri della pulsazione sono:
- Corrente di picco;
- Corrente di base;
- Tempo di picco;
- Tempo di base;
- Frequenza di pulsazione;
- Duty cycle.
Il duty cycle rappresenta la percentuale del ciclo durante la quale viene applicata la corrente di picco. Aumentando la corrente di picco o il duty cycle cresce generalmente l’energia immessa nel giunto. Aumentando la durata della fase di base si favorisce invece il raffreddamento del bagno:
Iₘ = Iₚ · D + Iᵦ · (1 − D)
dove Iₘ è la corrente media, Iₚ la corrente di picco, Iᵦ la corrente di base e D il duty cycle espresso in forma decimale.
La corrente media costituisce un parametro utile, ma non descrive completamente il comportamento termico del processo. Due forme d’onda con la stessa corrente media possono produrre risultati differenti se cambiano il valore di picco, la frequenza o la durata delle singole fasi.
Effetti della corrente pulsata sul processo
La saldatura GTAW mediante corrente pulsata consente di concentrare l’energia durante brevi intervalli, mantenendo una corrente media inferiore rispetto a una corrente continua equivalente. Gli effetti principali sono:
- Riduzione dell’apporto termico medio;
- Limitazione delle deformazioni;
- Migliore controllo del bagno;
- Riduzione del rischio di sfondamento negli spessori sottili;
- Maggiore regolarità della penetrazione;
- Facilitazione della saldatura in posizione;
- Migliore gestione dei giunti con luce di radice variabile;
- Controllo più efficace delle saldature di materiali dissimili.
Alle basse frequenze, la sequenza di picco e base può essere percepita dall’operatore e utilizzata per sincronizzare l’avanzamento e l’introduzione del materiale d’apporto. Alle frequenze più elevate, i singoli impulsi non vengono più gestiti manualmente. La pulsazione modifica invece la forma, la pressione e la rigidità dell’arco.
Pulsazione ad alta frequenza
La pulsazione ad alta frequenza produce un arco più concentrato e meno sensibile alle perturbazioni esterne. L’aumento della frequenza può incrementare la pressione dell’arco e migliorare la densità energetica trasferita al pezzo. Gli effetti principali sono:
- Arco più stretto;
- Maggiore direzionalità;
- Incremento della pressione sul bagno;
- Migliore stabilità alle basse correnti;
- Ridotta sensibilità all’arc blow;
- Minore influenza dei movimenti del gas di protezione;
- Migliore controllo della penetrazione.
È importante distinguere la pulsazione della corrente ad alta frequenza dal sistema ad alta tensione e alta frequenza utilizzato per l’innesco dell’arco. Nel primo caso viene modulata la corrente di saldatura. Nel secondo viene applicato un impulso ad alta tensione per ionizzare lo spazio tra elettrodo e pezzo senza contatto diretto.
Corrente alternata
La corrente alternata viene utilizzata principalmente nella saldatura di alluminio, magnesio e relative leghe.
Durante la fase a elettrodo negativo si ottengono maggiore penetrazione ed efficiente trasferimento termico al pezzo. Durante la fase a elettrodo positivo si sviluppa invece l’azione di “pulizia catodica” necessaria per disgregare lo strato superficiale di ossido.
L’ossido di alluminio presenta una temperatura di fusione molto superiore a quella del metallo sottostante. Se non viene rimosso o disgregato efficacemente, può ostacolare la formazione regolare del bagno e generare difetti di fusione o inclusioni.
I maggiori vantaggi della corrente alternata nella saldatura GTAW sono:
- Capacità di penetrazione della fase negativa;
- Azione di pulizia della fase positiva;
- Stabilità termica compatibile con l’elettrodo;
- Controllo del bagno su materiali fortemente ossidabili.
Onda sinusoidale e onda quadra
Le sorgenti tradizionali producono generalmente una corrente alternata sinusoidale alla frequenza della rete. La corrente cambia valore in modo progressivo e attraversa lo zero a ogni inversione di polarità.
In prossimità del passaggio per lo zero, l’arco tende a perdere stabilità. Può quindi essere necessario un sistema di stabilizzazione ad alta frequenza per facilitare la riaccensione.
Le moderne sorgenti elettroniche possono generare una forma d’onda quadra. La transizione tra polarità positiva e negativa avviene più rapidamente, riducendo il tempo durante il quale la corrente rimane prossima allo zero. Si ottengono in questo modo:
- Riaccensione più affidabile;
- Arco più stabile;
- Migliore controllo della polarità;
- Risposta dinamica più rapida;
- Regolazione indipendente della frequenza e del bilanciamento;
- Maggiore concentrazione dell’arco.
Bilanciamento della corrente alternata
Il bilanciamento AC definisce la proporzione tra il tempo trascorso in polarità negativa e quello trascorso in polarità positiva.
Aumentando il tempo in elettrodo negativo si ottengono generalmente:
- Maggiore penetrazione;
- Maggiore velocità di saldatura;
- Minore riscaldamento del tungsteno;
- Zona di pulizia superficiale più stretta.
Aumentando il tempo in elettrodo positivo si incrementano:
- Azione di pulizia catodica;
- Ampiezza della zona pulita;
- Riscaldamento dell’elettrodo;
- Tendenza all’arrotondamento della punta.
La regolazione deve garantire una pulizia sufficiente senza applicare una fase positiva eccessiva. Un’eccessiva permanenza in DCEP riduce l’efficienza termica e può compromettere la stabilità e la durata dell’elettrodo.
Frequenza della corrente alternata
Nei generatori elettronici la frequenza AC può essere regolata indipendentemente dalla frequenza della rete. Una frequenza più bassa produce generalmente un arco più ampio e un bagno più largo. Una frequenza elevata tende invece a concentrare l’arco, migliorando la direzionalità e il controllo laterale, utile per:
- Cordoni stretti;
- Giunti d’angolo;
- Controllo della penetrazione;
- Saldatura automatizzata;
- Limitazione dell’estensione della zona termicamente alterata.
La scelta deve comunque considerare lo spessore, la geometria del giunto, la velocità di avanzamento e la capacità della sorgente.
Ampiezza indipendente delle polarità
Le sorgenti AC più evolute possono consentire la regolazione indipendente dell’intensità della corrente nelle due polarità. In questo caso il controllo non riguarda soltanto il tempo trascorso in DCEN e DCEP, ma anche il valore della corrente applicata in ciascuna fase, considerando che:
- Una corrente negativa più elevata per incrementare la penetrazione;
- Una corrente positiva più bassa per limitare il carico termico sull’elettrodo;
- Un tempo positivo sufficiente a garantire la pulizia superficiale.
Questa possibilità offre un controllo più preciso rispetto al semplice bilanciamento temporale e consente di adattare la forma d’onda alle caratteristiche del materiale e del giunto.
Controllo della corrente e apporto termico
L’energia introdotta nel giunto dipende da corrente, tensione, velocità di avanzamento ed efficienza termica del processo. Una formulazione generale dell’energia lineare è:
Q = η · (U · I) / v
dove Q è l’energia introdotta per unità di lunghezza, η il rendimento termico, U la tensione d’arco, I la corrente e v la velocità di avanzamento.
Nel caso di corrente pulsata, l’impiego della sola corrente media costituisce un’approssimazione. Per una valutazione più accurata è necessario considerare l’andamento istantaneo di corrente e tensione durante l’intero ciclo.
Verifica e ripetibilità dei parametri
Nelle applicazioni ad alta criticità non è sufficiente registrare la corrente nominale visualizzata dalla saldatrice. È necessario verificare che il valore effettivamente erogato sia compatibile con quello richiesto dalla procedura di saldatura. Per questo si rendono necessari:
- Strumenti di misura calibrati;
- Acquisizione dei valori istantanei;
- Registrazione della corrente media e di picco;
- Controllo della frequenza di pulsazione;
- Verifica del duty cycle;
- Registrazione delle rampe;
- Controllo del bilanciamento AC;
- Monitoraggio della tensione d’arco.
Un semplice amperometro può non essere sufficiente per caratterizzare correttamente forme d’onda pulsate o asimmetriche. La strumentazione deve possedere una larghezza di banda e una frequenza di campionamento adeguate al segnale da misurare.
La corrispondenza tra valore impostato, valore visualizzato e valore reale deve essere verificata periodicamente, soprattutto nei processi automatici, nelle produzioni qualificate e nei settori regolamentati.
Conclusioni
Il controllo della corrente rappresenta il fulcro tecnologico del processo GTAW. Le sorgenti tradizionali a caratteristica cadente garantiscono robustezza e stabilità nella saldatura manuale, mentre i sistemi elettronici closed loop consentono precisione, ripetibilità e controllo avanzato della forma d’onda.
La scelta tra DCEN, DCEP, corrente pulsata e corrente alternata deve essere effettuata considerando materiale, spessore, configurazione del giunto, posizione di saldatura, livello di penetrazione richiesto e sensibilità metallurgica del componente.
Le moderne sorgenti permettono di regolare non soltanto l’intensità, ma anche rampe, frequenza, duty cycle, bilanciamento e ampiezza delle singole polarità. Tale flessibilità consente di controllare con elevata precisione l’energia trasferita al giunto, riducendo deformazioni e difetti e aumentando la ripetibilità del processo.